


Είναι η πρώτη φορά που πελάτες σε ορισμένες ειδικές περιοχές έρχονται σε επαφή μεΤόρνοι CNC, και η λειτουργία των τόρνων CNC δεν είναι ακόμη σε θέση να κατακτήσει τις δεξιότητες λειτουργίας του μηχανήματος μόνο από την καθοδήγηση του εγχειριδίου λειτουργίας. Συνδυάζοντας την εμπειρία λειτουργίας που έχει συσσωρευτεί από έμπειρουςΤόρνος CNC της Κίναςχειριστές στην καθημερινή τους εργασία, θα εξηγήσω τις δεξιότητες ρύθμισης εργαλείων και τα βήματα επεξεργασίας ορισμένων εξαρτημάτων.
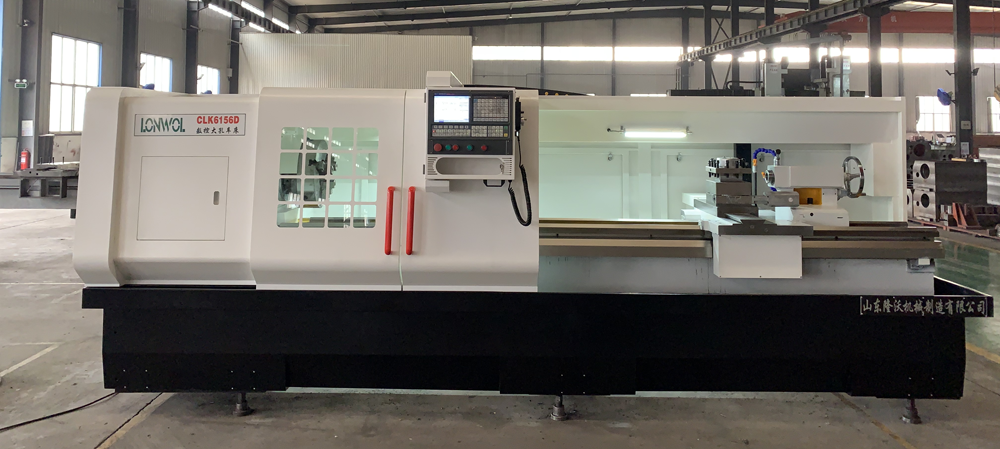
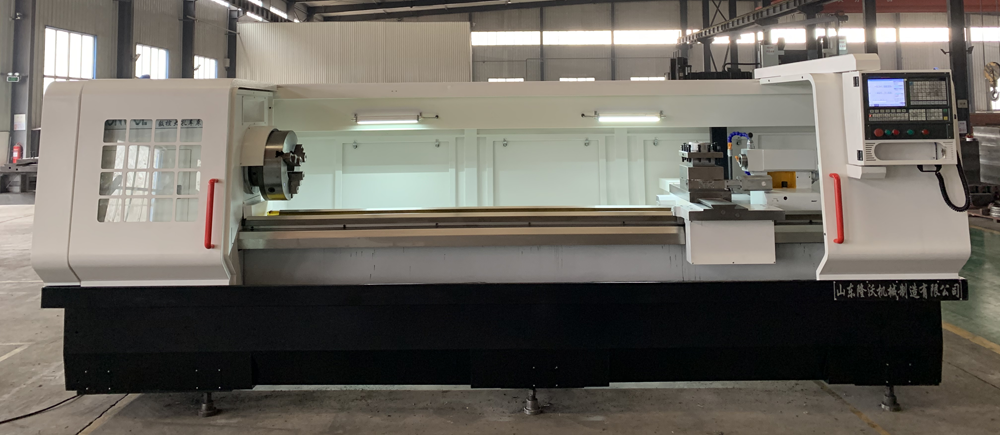 Δεξιότητες ρύθμισης εργαλείων
Οι μέθοδοι και οι δεξιότητες ρύθμισης εργαλείων στη βιομηχανία κατεργασίας μπορούν να χωριστούν σε δύο κατηγορίες: άμεση ρύθμιση εργαλείων και ρύθμιση εργαλείων. Πριν ο τόρνος CNC επιστρέψει στο σημείο εκκίνησης, κάθεγυρίζω κι εγώΤο l που πρέπει να χρησιμοποιηθεί ορίζεται με το κεντρικό σημείο της δεξιάς επιφάνειας φρεζαρίσματος του εξαρτήματος ως σημείο 0 και, στη συνέχεια, το κεντρικό σημείο της δεξιάς επιφάνειας τόρνευσης του εξαρτήματος επιλέγεται ως σημείο 0 και τοΕργαλείο CNCΤο σημείο έχει οριστεί. Όταν το εργαλείο τόρνευσης αγγίξει το πληκτρολόγιο της δεξιάς επιφάνειας φρεζαρίσματος, εισαγάγετε Z0 και κάντε κλικ για ανίχνευση, η τιμή αντιστάθμισης εργαλείου του εργαλείου τόρνευσης θα αποθηκεύσει αυτόματα τα ανιχνευμένα δεδομένα, πράγμα που σημαίνει ότι η ρύθμιση του εργαλείου άξονα Z έχει ολοκληρωθεί και η ρύθμιση του εργαλείου X είναι η δοκιμαστική ρύθμιση του εργαλείου κοπής και χρησιμοποιείται η φρέζα. Ο εξωτερικός κύκλος των εξαρτημάτων του αυτοκινήτου είναι μικρότερος και τα δεδομένα εξωτερικού κύκλου του ανιχνευμένου αυτοκινήτου (όπως x είναι 20 mm) πληκτρολογήστε x20, κάντε κλικ για ανίχνευση, η τιμή αντιστάθμισης εργαλείου θα αποθηκεύσει αυτόματα τα ανιχνευμένα δεδομένα και σε αυτή τη στιγμή ο άξονας x έχει επίσης ολοκληρωθεί.
Αυτού του είδους η μέθοδος ρύθμισης εργαλείων, ακόμα κι ανΤόρνος CNCΕάν το εργαλείο δεν τροφοδοτηθεί, η τιμή ρύθμισης του εργαλείου δεν θα αλλάξει μετά την επανεκκίνηση της τροφοδοσίας. Μπορεί να εφαρμοστεί σε μαζική μακροπρόθεσμη παραγωγή και επεξεργασία των ίδιων εξαρτημάτων. Κατά τη διάρκεια αυτής της περιόδου, το μηχάνημα δεν χρειάζεται να επαναβαθμονομηθεί όταν το μηχάνημα είναι απενεργοποιημένο.
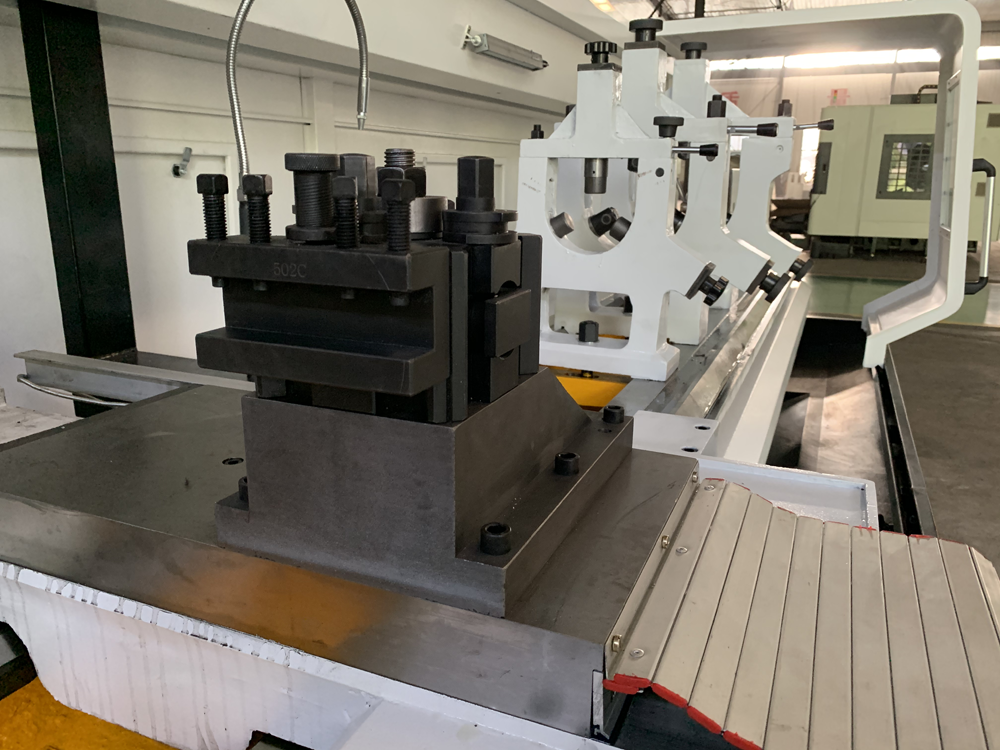 Βήματα επεξεργασίας εξαρτημάτων
(1) Πρώτα τρυπήστε και μετά ισιώστε το άκρο (αυτό γίνεται για να αποφευχθεί η συρρίκνωση κατά το τρύπημα).
(2) Πρώτα τόρνευση και στη συνέχεια λεπτή τόρνευση (αυτό γίνεται για να διασφαλιστεί η ακρίβεια των εξαρτημάτων).
(3) Πρώτα επεξεργαστείτε αυτά με μεγάλα κενά και στη συνέχεια φτιάξτε αυτά με μικρά κενά (αυτό γίνεται για να διασφαλιστεί ότι η εξωτερική επιφάνεια του μικρού μεγέθους κενού δεν θα γρατσουνιστεί και για να αποφευχθεί η παραμόρφωση των εξαρτημάτων).
(4) Επιλέξτε τη σωστή αναλογία ταχύτητας, την ποσότητα κοπής και το βάθος κοπής σύμφωνα με τα πρότυπα σκληρότητας του υλικού. Το υλικό της πλάκας από ανθρακούχο χάλυβα επιλέγεται για περιστροφή υψηλής ταχύτητας, υψηλή ικανότητα κοπής και μεγάλο βάθος κοπής. Όπως: 1Gr11, χρησιμοποιήστε S1 600, F0.2 και βάθος κοπής 2 mm. Το κράμα χρησιμοποιεί χαμηλή αναλογία ταχύτητας, χαμηλό ρυθμό τροφοδοσίας και μικρό βάθος κοπής. Όπως: GH4033, επιλέξτε S800, F0.08 και βάθος κοπής 0.5 mm. Ο χάλυβας κράματος τιτανίου επιλέγει χαμηλή αναλογία ταχύτητας, υψηλή ικανότητα κοπής και μικρό βάθος κοπής. Όπως: Ti6, χρησιμοποιήστε S400, F0.2 και βάθος κοπής 0.3 mm. Πάρτε για παράδειγμα την παραγωγή ενός συγκεκριμένου εξαρτήματος: το υλικό είναι K414, το οποίο είναι ένα εξαιρετικά σκληρό υλικό. Μετά από επαναλαμβανόμενες δοκιμές, η τελική επιλογή είναι S360, F0.1 και το βάθος κοπής 0.2, πριν μπορέσουν να παραχθούν τα τυποποιημένα εξαρτήματα. (Αυτό είναι μόνο για αναφορά, παρακαλούμε κάντε τις πραγματικές προσαρμογές με βάση τις παραμέτρους του μηχανήματος επί τόπου, τα υλικά κ.λπ. για συγκεκριμένες συνθήκες!)
Ώρα δημοσίευσης: 29 Νοεμβρίου 2021